

ちょっと、そこ! UPVC パイプ押出ラインのサプライヤーとして、私はこれらの押出パラメータを適切に取得することがいかに重要であるかを理解しています。このブログでは、UPVC パイプ製造で最良の結果が得られるように、これらのパラメータを調整する方法を詳しく説明します。
基本を理解する
調整プロセスに入る前に、UPVC とは何か、そして適切な押し出しパラメータがなぜ重要なのかを簡単に説明しましょう。 UPVC (非可塑化ポリ塩化ビニル) は、耐久性、耐薬品性、コスト効率の点でパイプによく使われる材料です。押出プロセスでは、UPVC 樹脂を溶かし、それをダイに押し込んでパイプの形状を形成します。適切なパラメータにより、パイプの寸法、肉厚、物理的特性が適切になることが保証されます。
主要な押し出しパラメータとその調整方法
スクリュー速度
スクリュー速度は、押出プロセスにおいて最も重要なパラメータの 1 つです。これは、UPVC 樹脂の出力速度と可塑化の程度に影響します。一般に、スクリュー速度が高いほど生産量も高くなりますが、適切に管理しないと過熱や可塑化不良が発生する可能性もあります。
スクリュー速度を調整するには、まず、使用している特定の UPVC 樹脂に対するメーカーの推奨事項を参照してください。次に、押し出されたパイプの品質に基づいて微調整を行います。パイプに目に見える筋や表面仕上げが悪い場合は、スクリュー速度が高すぎる可能性があります。逆に、出力が低すぎる場合は、徐々に速度を上げることができます。
温度
温度管理も重要な要素です。通常、押出機のバレルに沿って複数の加熱ゾーンがあり、それぞれに独自の温度設定があります。これらのゾーンの温度は、UPVC 樹脂の溶融と流動に影響します。

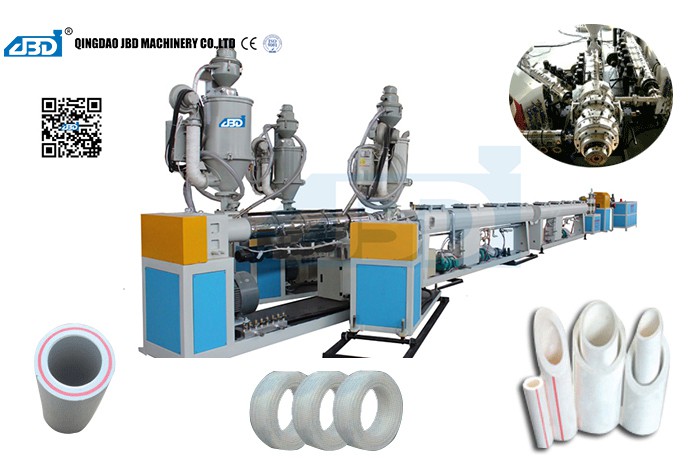
ホッパー近くの最初のいくつかのゾーンは通常、樹脂を穏やかに予熱するために低温に設定されます。樹脂が金型に向かって移動すると、温度が徐々に上昇して完全に溶融します。ダイ温度も、押出パイプの形状と表面品質に影響を与えるため、非常に重要です。
パイプの端がざらざらしていたり、もろかったりする場合は、温度が低すぎる可能性があります。変形していたり、焦げた臭いがする場合は、温度が高すぎる可能性があります。高温計を使用して実際の温度を測定し、それに応じて発熱体を微調整します。
プレッシャー
押出機内の圧力は、スクリューの速度と温度に密接に関係しています。これは、溶融した UPVC 樹脂の圧縮と流動に影響します。安定した圧力はパイプを安定して生産するために不可欠です。
圧力が低すぎると、パイプの肉厚が不均一になったり、気泡が発生したりする可能性があります。圧力を上げるには、スクリュー速度をわずかに上げるか、ダイの開きを小さくします。圧力が高すぎると、エクストルーダーに過度のストレスがかかり、損傷を引き起こす可能性があります。この場合、スクリュー速度を下げるか、ダイの開きを大きくすることができます。
冷却速度
パイプを押し出した後は、その形状を維持するために急速に冷却する必要があります。冷却速度はパイプの内部構造と物理的特性に影響を与えます。
冷却速度が速いとパイプはより硬くなり、より脆くなる可能性がありますが、冷却速度が遅いとパイプはより柔らかく、より柔軟になる可能性があります。冷却タンクの水の流量と温度を制御することで冷却速度を調整できます。冷却中にパイプが歪んだり変形したりする場合は、冷却速度が速すぎるか、不均一である可能性があります。
一般的な問題のトラブルシューティング
パラメータを注意深く調整したとしても、押し出しプロセスでいくつかの一般的な問題が発生する可能性があります。
パイプ内の泡
気泡は、UPVC 樹脂内の水分、不適切な可塑化、または過剰な空気の閉じ込めによって発生する可能性があります。これを修正するには、使用前に樹脂が適切に乾燥していることを確認してください。可塑化を改善するには、温度とスクリュー速度をわずかに上げます。また、押出機内に空気漏れがないか確認し、必要に応じて密閉してください。
不均一な肉厚
不均一な壁厚は、不均一なダイ開口部、押出ラインの不適切な位置合わせ、または一貫性のない材料の流れが原因である可能性があります。ダイに詰まりや磨耗がないか確認してください。押出機と下流の機器が適切に位置合わせされていることを確認してください。スクリューの速度と圧力を調整して、材料の流れを安定させます。
当社のその他の押出生産ライン
UPVC パイプ押出ラインに加えて、当社は他の優れた押出ソリューションも提供しています。たとえば、私たちのPPR/PE/PP/PE - RT/PE - X 単層または多層の管の放出の生産ラインは、さまざまな層構成で高品質のパイプを製造するように設計されています。もございます。PVC/UPVC/CPVC プラスチック パイプ押出生産ラインさまざまなPVCベースのパイプ製造ニーズに対応します。波形パイプに興味がある場合は、HDPE/PP/PVC シングルダブル波形パイプ押出生産ライン素晴らしい選択です。
結論
UPVC パイプ押出ラインの押出パラメータの調整は、ちょっとした芸術であり科学でもあります。特定の生産要件に最適な設定を見つけるには、時間と忍耐が必要です。しかし、正しい知識と少しの試行錯誤があれば、高品質の UPVC パイプを一貫して生産できます。
パイプ生産の強化をお考えの場合、または信頼性の高い UPVC パイプ押出ラインが必要な場合は、お気軽にお問い合わせください。私たちはあらゆる段階でお客様をサポートし、生産プロセスを可能な限り効率的かつ収益性の高いものにするためにここにいます。
参考文献
- 『プラスチック押出技術ハンドブック』Allan A. Griff 著。
- UPVC 押出プロセスの最適化に関するさまざまな業界研究論文。